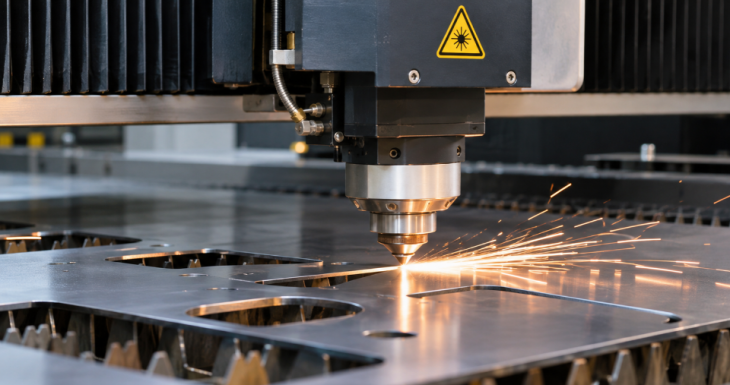
Uma configuração que funciona bem com aço ao carbono pode não oferecer o mesmo resultado ao cortar aço inoxidável ou alumínio. Mesmo duas chapas com a mesma espessura podem necessitar de ajustes diferentes.
O segredo está em interpretar o resultado do corte e saber quais os parâmetros a rever quando surgem rebarbas, escória, bordas irregulares ou cortes incompletos.
Que fatores determinam a qualidade do corte a laser de chapa
A qualidade obtida com um laser industrial para chapa depende de vários parâmetros inter-relacionados:
- material da chapa
- espessura
- potência aplicada
- velocidade de corte
- gás de assistência
- pressão do gás
- posição do foco
- tipo e estado do bico
- centragem do feixe
- distância entre o bico e a chapa
- estado da superfície do material
Um defeito de corte não deve ser automaticamente atribuído à falta de potência. Antes de alterar esse parâmetro, convém verificar o que mudou em relação a um trabalho que anteriormente apresentava um bom resultado.
O material e a espessura alteram os parâmetros necessários
Cada material reage de forma diferente ao processo de corte.
O aço ao carbono, o aço inoxidável e o alumínio não devem ser processados com uma única configuração. Ao alterar o material ou aumentar a espessura, a velocidade, o gás, a pressão e a posição do foco necessários também podem sofrer alterações.
A espessura reveste-se de especial importância, pois altera a quantidade de material que o feixe tem de atravessar e as condições necessárias para expelir corretamente o material fundido da ranhura.
Por isso, os parâmetros de corte devem ser definidos para uma combinação específica de material + espessura + processo, e não apenas em função dos quilowatts da máquina.
Que gás utilizar no corte a laser de chapa
O gás auxiliar participa diretamente na expulsão do material fundido e nas características da borda.
Em aplicações industriais, utilizam-se principalmente oxigénio e azoto, embora determinados equipamentos também permitam trabalhar com ar comprimido ou outros gases.
O azoto é utilizado quando se pretende obter uma borda sem oxidação significativa, o que pode ser importante se a peça for submetida a operações posteriores.
O oxigénio intervém ativamente no processo quando se trabalha com aço ao carbono e permite utilizar um mecanismo de corte diferente do utilizado com gases inertes.
A escolha não deve ser feita apenas com base no custo ou na velocidade. É necessário avaliar o material, a espessura, o acabamento pretendido e os trabalhos posteriores a realizar na peça.
Mais potência não significa automaticamente melhor qualidade
A potência disponível determina parte da capacidade do equipamento, mas, por si só, não garante um bom acabamento.
A energia aplicada deve estar em relação com a velocidade de avanço e com os restantes parâmetros.
Se a velocidade for demasiado elevada para as condições de trabalho, podem surgir problemas de corte ou um aumento das rebarbas. Uma velocidade demasiado baixa também pode prejudicar o acabamento.
Por isso, quando se procura melhorar a qualidade com um laser industrial para chapa, a potência e a velocidade devem ser analisadas em conjunto.
Por que é que o foco e o bico são tão importantes
A posição do foco determina onde a energia se concentra em relação à chapa.
O seu ajuste pode variar consoante o material, a espessura e o processo de corte. Uma posição incorreta pode afetar a estabilidade do processo e o aspeto da borda.
O bocal também merece atenção. O seu estado, diâmetro, centralização e distância em relação à chapa afetam o fluxo do gás auxiliar.
Se uma peça começar a apresentar defeitos sem que se tenha alterado o material, a espessura ou o programa, convém verificar estes elementos antes de modificar vários parâmetros do processo.
O que verificar consoante o tipo de defeito de corte
O aspeto da borda pode orientar o diagnóstico inicial.
| Problema detetado | O que é aconselhável verificar |
|---|---|
| Rebarba ou escória na parte inferior | Velocidade, gás, pressão, foco e bocal |
| Corte incompleto | Velocidade, potência aplicada, foco, gás e espessura |
| Borda irregular | Foco, velocidade, estabilidade do processo e superfície |
| Diferenças dentro de uma mesma peça | Bocal, centragem, material e parâmetros |
| Perda progressiva de qualidade | Bocal, óptica, foco e condições do processo |
Não existe uma correspondência única entre defeito e causa. Uma mesma rebarba pode surgir por diferentes motivos, pelo que é aconselhável alterar os parâmetros de forma controlada e verificar o resultado de cada alteração.
Como obter resultados repetíveis entre trabalhos
Quando uma configuração produz um resultado correto, registar as suas condições permite dispor de uma referência para trabalhos posteriores.
É aconselhável registar, pelo menos:
- material e qualidade
- espessura
- potência utilizada
- velocidade
- gás
- pressão
- posição do foco
- bocal utilizado
- resultado do corte
Este registo permite comparar trabalhos equivalentes e detetar mais rapidamente qual a condição que se alterou quando o acabamento deixa de ser o esperado.
Se procura uma explicação geral sobre tecnologias, funcionamento e tipos de equipamentos, pode consultar o nosso guia sobre maquinaria de corte a laser industrial.
Perguntas frequentes sobre o corte a laser de chapa industrial
Por que razão duas chapas do mesmo material e espessura podem ser cortadas de forma diferente?
Porque a designação e a espessura não descrevem todas as características do material. O estado da superfície, eventuais revestimentos, a qualidade da chapa e as diferenças entre lotes podem alterar o comportamento durante o corte. Se um trabalho apresentar alterações sem que o programa tenha sido modificado, convém também verificar o material.
O que significa o aparecimento de rebarbas na parte inferior do corte?
Significa que o processo não está a evacuar o material fundido nas condições previstas. Antes de alterar a potência, convém verificar a velocidade, o gás, a pressão, o foco, o estado do bico e as condições do material.
Quando é que é vantajoso utilizar azoto em vez de oxigénio?
O azoto revela-se especialmente vantajoso quando é necessário evitar a oxidação na aresta de corte. Pode ser relevante quando a peça for submetida a tratamentos ou processos posteriores em que o estado da aresta seja importante. A escolha final depende do material, da espessura e do acabamento pretendido.
Por que é que o corte pode piorar se o programa não tiver sido alterado?
Porque o programa é apenas uma parte do processo. Um bico danificado ou descentrado, alterações no foco, sujidade nos elementos óticos, diferenças na chapa ou variações no fornecimento de gás podem alterar o resultado, mesmo que os parâmetros guardados sejam os mesmos.
Controlar o processo faz toda a diferença
Trabalhar corretamente com um laser industrial para chapas exige mais do que apenas dispor de potência suficiente.
A qualidade depende da combinação entre material, espessura, velocidade, gás, pressão, foco e estado dos elementos de corte. Analisar estas variáveis de forma sistemática permite identificar melhor a origem dos defeitos e manter resultados mais consistentes entre trabalhos.
Se precisar de incorporar tecnologia laser na sua produção, pode consultar o nosso parque de máquinas industriais novas, ver os equipamentos laser em segunda mão ou contactar a Maquinaria Barriuso.