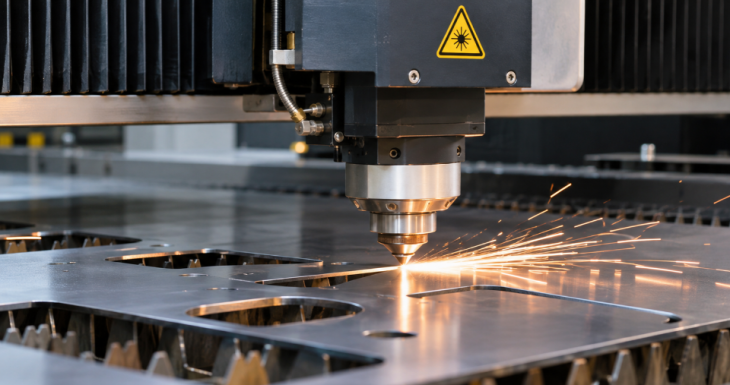
Una configuración que funciona bien en acero al carbono puede no ofrecer el mismo resultado al cortar acero inoxidable o aluminio. Incluso dos chapas del mismo espesor pueden necesitar ajustes diferentes.
La clave está en interpretar el resultado del corte y saber qué parámetros revisar cuando aparecen rebabas, escoria, bordes irregulares o cortes incompletos.
Qué factores determinan la calidad del corte láser de chapa
La calidad obtenida con un láser de chapa industrial depende de varios parámetros relacionados entre sí:
- material de la chapa
- espesor
- potencia aplicada
- velocidad de corte
- gas de asistencia
- presión del gas
- posición del foco
- tipo y estado de la boquilla
- centrado del haz
- distancia entre boquilla y chapa
- estado superficial del material
Un defecto de corte no debería atribuirse automáticamente a falta de potencia. Antes de modificar ese parámetro conviene comprobar qué ha cambiado respecto a un trabajo que anteriormente ofrecía un buen resultado.
El material y el espesor cambian los parámetros necesarios
Cada material responde de forma diferente al proceso de corte.
El acero al carbono, el inoxidable y el aluminio no deberían tratarse con una única configuración. Al cambiar el material o aumentar el espesor también pueden cambiar la velocidad, el gas, la presión y la posición de foco necesarias.
El espesor tiene especial importancia porque modifica la cantidad de material que debe atravesar el haz y las condiciones necesarias para expulsar correctamente el material fundido de la ranura.
Por eso, los parámetros de corte deben establecerse para una combinación concreta de material + espesor + proceso, y no únicamente en función de los kilovatios de la máquina.
Qué gas utilizar en el corte láser de chapa
El gas de asistencia participa directamente en la expulsión del material fundido y en las características del borde.
En aplicaciones industriales se utilizan principalmente oxígeno y nitrógeno, aunque determinados equipos también permiten trabajar con aire comprimido u otros gases.
El nitrógeno se utiliza cuando interesa obtener un borde sin oxidación significativa, algo que puede ser importante si la pieza tendrá operaciones posteriores.
El oxígeno interviene activamente en el proceso cuando se trabaja acero al carbono y permite utilizar un mecanismo de corte diferente al empleado con gases inertes.
La elección no debería hacerse únicamente por coste o velocidad. Hay que valorar material, espesor, acabado requerido y trabajos posteriores sobre la pieza.
Más potencia no significa automáticamente mejor calidad
La potencia disponible determina parte de la capacidad del equipo, pero no garantiza por sí sola un buen acabado.
La energía aplicada debe guardar relación con la velocidad de avance y con el resto de parámetros.
Si la velocidad es demasiado alta para las condiciones de trabajo, pueden aparecer problemas de corte o un aumento de rebaba. Una velocidad demasiado baja también puede empeorar el acabado.
Por eso, cuando se busca mejorar la calidad con un láser de chapa industrial, potencia y velocidad deben analizarse conjuntamente.
Por qué el foco y la boquilla son tan importantes
La posición del foco determina dónde se concentra la energía respecto a la chapa.
Su ajuste puede variar según material, espesor y proceso de corte. Una posición incorrecta puede afectar a la estabilidad del proceso y al aspecto del borde.
La boquilla también merece atención. Su estado, diámetro, centrado y distancia respecto a la chapa afectan al flujo del gas de asistencia.
Si una pieza empieza a presentar defectos sin haber cambiado material, espesor o programa, conviene revisar estos elementos antes de modificar numerosos parámetros de proceso.
Qué revisar según el defecto de corte
El aspecto del borde puede orientar el diagnóstico inicial.
| Problema observado | Qué conviene revisar |
|
Corte incompleto |
Velocidad, gas, presión, foco y boquilla |
| Borde irregular |
Velocidad, potencia aplicada, foco, gas y espesor |
| Diferencias dentro de una misma pieza | Foco, velocidad, estabilidad del proceso y superficie |
| Borde irregular |
Foco, velocidad, estabilidad del proceso y superficie |
| Pérdida progresiva de calidad | Boquilla, óptica, foco y condiciones de proceso |
No existe una correspondencia única entre defecto y causa. Una misma rebaba puede aparecer por distintos motivos, por lo que conviene modificar los parámetros de forma controlada y comprobar el resultado de cada cambio.
Cómo conseguir resultados repetibles entre trabajos
Cuando una configuración produce un resultado correcto, registrar sus condiciones permite disponer de una referencia para trabajos posteriores.
Conviene guardar al menos:
- material y calidad
- espesor
- potencia utilizada
- velocidad
- gas
- presión
- posición de foco
- boquilla empleada
- resultado del corte
Este registro permite comparar trabajos equivalentes y detectar con mayor rapidez qué condición ha cambiado cuando el acabado deja de ser el esperado.
Si buscas una explicación general sobre tecnologías, funcionamiento y tipos de equipos, puedes consultar nuestra guía sobre maquinaria de corte láser industrial.
Preguntas frecuentes sobre láser de chapa industrial
¿Por qué dos chapas del mismo material y espesor pueden cortarse de forma diferente?
Porque la denominación y el espesor no describen todas las condiciones del material. El estado superficial, posibles recubrimientos, calidad de la chapa y diferencias entre lotes pueden modificar el comportamiento durante el corte. Si un trabajo cambia sin haber modificado el programa, también conviene comprobar el material.
¿Qué significa que aparezca rebaba en la parte inferior del corte?
Significa que el proceso no está evacuando el material fundido en las condiciones previstas. Antes de modificar la potencia conviene revisar velocidad, gas, presión, foco, estado de la boquilla y condiciones del material.
¿Cuándo interesa utilizar nitrógeno en lugar de oxígeno?
El nitrógeno resulta especialmente interesante cuando se necesita evitar oxidación en el borde cortado. Puede ser relevante cuando la pieza tendrá tratamientos o procesos posteriores donde el estado del canto tenga importancia. La elección final depende del material, espesor y acabado requerido.
¿Por qué puede empeorar el corte si no se ha cambiado el programa?
Porque el programa es solo una parte del proceso. Una boquilla deteriorada o descentrada, cambios en el foco, suciedad en elementos ópticos, diferencias en la chapa o variaciones en el suministro de gas pueden alterar el resultado aunque los parámetros guardados sean los mismos.
Controlar el proceso marca la diferencia
Trabajar correctamente con un láser de chapa industrial exige algo más que disponer de potencia suficiente.
La calidad depende de la combinación entre material, espesor, velocidad, gas, presión, foco y estado de los elementos de corte. Revisar estas variables de forma ordenada permite identificar mejor el origen de los defectos y mantener resultados más constantes entre trabajos.
Si necesitas incorporar tecnología láser a tu producción, puedes consultar nuestra maquinaria industrial nueva, revisar los equipos láser de segunda mano o contactar con Maquinaria Barriuso.